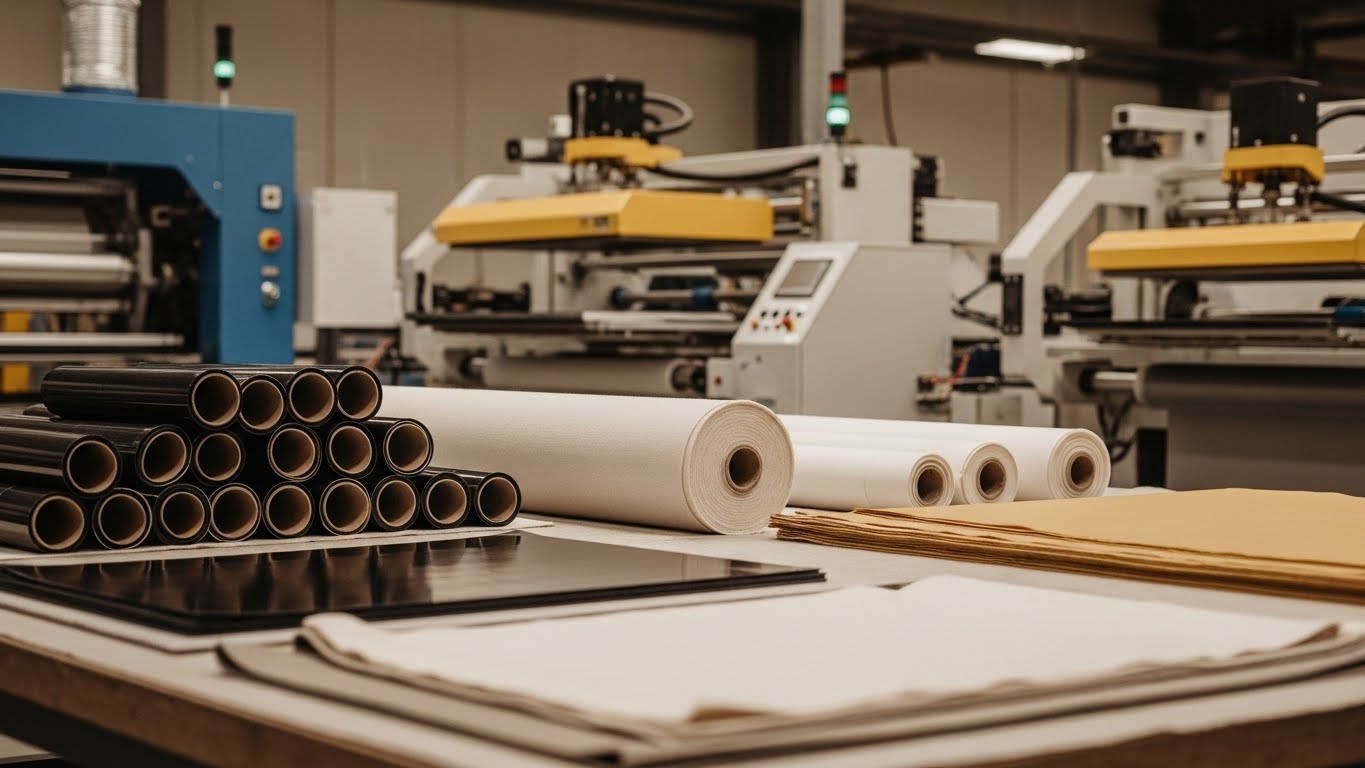
Hazır giyim ve spor giyimde arma veya nakışın kenardan atması çoğu zaman tasarım hatası değil, yapışkan film ile kumaşın birleştiği proses penceresinin daralmasıdır. Hotmelt BSN (çift taraflı, ısıyla aktifleşen yapışkan film) dikiş ipliğinin yerini aldığında görünüm temizlenir; buna karşılık ısı, basınç, süre ve soğuma disiplini yanlış ayarlanırsa kenar kaldırma, eksik tutunma veya sertleşme görülür.
Bu rehber, satın alma ve ürün geliştirme ekiplerinin numune onayında neyi sabitlemesi gerektiğini özetler. Film seçimi için Hotmelt BSN film sayfasındaki malzeme mantığını, yıkama tarafı için de yıkama dayanımı rehberini birlikte okumak faydalıdır.
Uygulamadan önce sabitlemeniz gerekenler
Tek bir “evrensel” ısı-basınç-süre kombinasyonu yoktur. Pamuk, polyester karışım, elastan oranı ve yüzey kaplaması aynı makinede farklı sonuç üretir. Bu yüzden her kumaş ailesi için teknik föydeki pencereyi baz alıp kendi hattınızda doğrulamak gerekir.
- Film kalınlığı (mikron): İnce arma ile kalın apolet aynı yapışkan yükünü istemez; fazla kalın film kenarda taşma, çok ince film zayıf tutunma riski taşır.
- Kumaş nemi ve yüzeyi: Nemli veya kirli yüzey bağ gücünü düşürür; preste önce kuru ve temiz zemin şarttır.
- Pres kalibrasyonu: Plaka sıcaklığı ile gerçek yüzey sıcaklığı farkı sık görülür; periyodik ölçüm olmadan “eski ayar” güvenilmezdir.
- Soğuma ve soyma: Erken soyma kenar kaldırmanın klasik nedenidir; soğuk soyma / sıcak soyma talimatı filme göre değişir.
Isı, basınç ve süre: pratik kontrol adımları
- Teknik föydeki orta noktadan başlayın; uç değerlere ilk denemede gitmeyin.
- Aynı kumaşta üç numune alın: orta, biraz daha düşük ısı, biraz daha kısa süre. Görsel ve kenar tutuşunu yan yana karşılaştırın.
- Basıncı artırarak “daha iyi yapışır” varsayımını test etmeden uygulamayın; aşırı basınç kumaşı ezebilir veya filmi yanlara kaçırabilir.
- Pres sonrası soğumayı tamamlayın; ardından kontrollü soyma ile kenar bütünlüğünü kontrol edin.
- Onaylı reçeteyi (kumaş kodu + film mikron + ısı + basınç + süre + soyma tipi) tek sayfada kilitleyin.
Sık görülen hatalar ve ne anlama gelir
- Kenardan atma: Süre yetersiz, soğuma erken kesilmiş veya film-kumaş uyumsuzluğu.
- Ortası iyi, kenarı zayıf: Plaka teması veya basınç dağılımı düzensiz; arma geometrisi büyükse destek katmanı gerekebilir.
- Sert, plastik his: Gereğinden kalın film veya aşırı ısı; elyaf tipine göre daha ince mikrona inmek gerekebilir.
- Yıkamada bozulma: Numune aşamasında sadece görsel onay yetmez; planlanan yıkama sıcaklığı ve çevrim sayısı ile doğrulama şarttır.
Hotmelt BSN, frekans (HF) baskıdaki TPU kaynatmadan farklı bir bağ mekanizması kullanır; arma/nakış ve dikişsiz hatlar için tasarlanmıştır. Aynı koleksiyonda logo için Premium TPU film ile HF, arma için BSN kullanıyorsanız iki reçeteyi karıştırmayın. Numune dozajını üretim lotuna taşırken tek değişken değiştirin; aksi halde kök nedeni bulmak zorlaşır.
Bu konuyla ilgili çözümlerimiz
Bu yazı, kaynak haberden yararlanılarak LTS Frekans editör ekibi tarafından özetlenmiş ve yorumlanmıştır.